Высокоглиноземистые периклазо-углеродосодержащие изделия

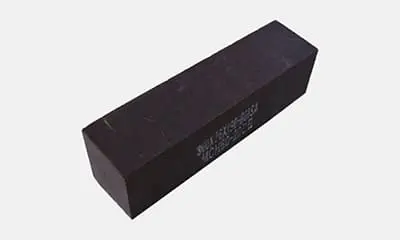
Высокоглиноземистые периклазо-углеродосодержащие изделия – это в основном алюмопериклазоуглеродистые изделия (алюминиево-магниево-углеродистый кирпич; глиноземно-магниевые углеродистый кирпич;). В основном используются для стенок и дна сталеразливочного ковша.

С появлением конвертера с кислородной продувкой и непрерывной разливки шамотный кирпич для футеровки ковшей (даже высокоглиноземистый) больше не применяется. С первых дней применения высокоглиноземистой и щелочной футеровки ковша, до успешной разработки необожженных алюминиево-магниевых кирпичей, а затем до успешной разработки и применения алюминиево-магниевых углеродистых кирпичей, занял довольно длительный период времени. Даже во время продвижения алюминиево-магниевых литейных материалов в качестве цельной облицовки, алюминиево-магниевые углеродистые кирпичи по-прежнему остаются важным материалом для футеровки.

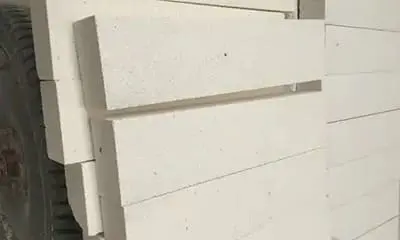
В широком смысле огнеупоры, основными компонентами которых являются глинозем, оксид магния и углерод, могут быть названы алюминиево-магниево-углеродистыми огнеупорами. Алюминиево-магниево-углеродистые кирпичи –  это не горящие фасонные огнеупорные изделия с высокоглиноземистым бокситовым клинкером (или корундом), магнезией (или магнезиально-алюминиевой шпинелью SP) и графитом в качестве основного сырья, с асфальтом или смолой в качестве связующего вещества.
Алюминиево-магниево-углеродистые огнеупорные изделия можно разделить на две категории в зависимости от содержания глинозема или оксида магния:
➊ – алюминиево-магниево-углеродистые кирпичи с глиноземом в качестве основного компонента, обычно используемые в AMC или LMC;
➋ – магниево-алюминиевые углеродистые кирпичи на основе оксида магния, обычно используемые в MAC или MLC.

С появлением ковша непрерывного литья заготовок и рафинировочного ковша, увеличением температуры расплавленной стали в ковше и продлением времени пребывания, первоначальная футеровка из глиняного кирпича, высокоглиноземистого кирпича и алюминиево-магниевого необожженного кирпича не смогла удовлетворить требованиям использования. Алюминиево-магниевые углеродистые кирпичи(высокоглиноземистые периклазо-углеродосодержащие изделия) были разработаны в конце 1980-х годов. Для улучшения характеристик необожженного алюминиево-магниевого кирпича с водяным стеклом в качестве связующего в ковшах малой и средней производительности добавляли графит и увеличивали срок службы, но вскоре его заменили на алюминиево-магниево-углеродистый кирпич со смолой в качестве связующего.
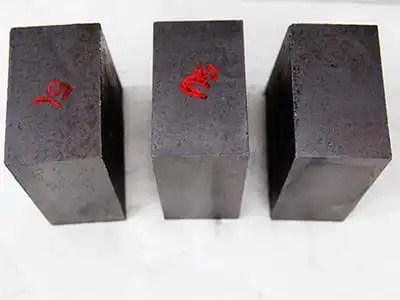
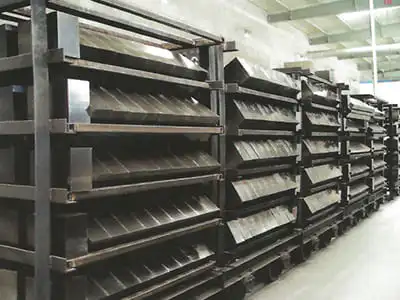
Al2O3-MgO-C Кирпич
Al2O3-MgO-C Кирпич
Al2O3-MgO-C Кирпич

Алюминиево-магниевые углеродистые кирпичи разработаны на основе магниево-углеродистых кирпичей, алюминиево-углеродистых кирпичей и других углеродсодержащих кирпичей, вобравших в себя характеристики алюминиево-магниевых огнеупоров, обладающих преимуществами как углеродсодержащих огнеупоров, так и алюминиево-магниевых огнеупоров. Этот углеродный композитный необожженный кирпич обладает не только превосходной химической и термодинамической стабильностью, но и отличными тепловыми и механическими свойствами:

(1) Высокая устойчивость к проникновению стали и шлака. Благодаря реакции между мелкодисперсным порошком MgO и мелкодисперсным порошком глинозема в матрице во время использования при высокой температуре, образование SP на месте сопровождается контролируемым объемным расширением, что способствует уплотнению кирпича и предотвращает проникновение расплавленной стали и шлака с рабочей поверхности кирпича и из швов кладки.

(2) Отличная устойчивость к эрозии шлака. В дополнение к антиэрозионному эффекту графита, SP, образующийся на месте в процессе использования, может поглощать FeO в шлаке и образовывать твердый расплав; Al2O3 реагирует с CaO в шлаке, образуя соединения CaO-Al2O3 с высокой температурой плавления, которые играют роль в блокировании воздушных отверстий кирпича и повышении вязкости расплава, для достижения цели ингибирования проникновения шлака и эрозии шлака.

(3) Высокая механическая прочность. По сравнению с кирпичами из MgO-C и Al2O3-C, алюминиево-магниево-углеродные кирпичи содержат меньше графита. Как правило, в 6% ~ 12%. Поэтому он обладает такими характеристиками, как высокая насыпная плотность, низкая пористость и высокая прочность.
    Заинтересованы в наших продуктах?

    Оставьте сообщение в форме ниже. Мы ответим вам в течение 6 часов.

    *Имя:

    *Электронная почта:

    Телефон:

    Страна:

    *Ваш запрос:

    *Мы уважаем Вашу конфиденциальность и не можем передавать Вашу личную информацию с другими организациями.

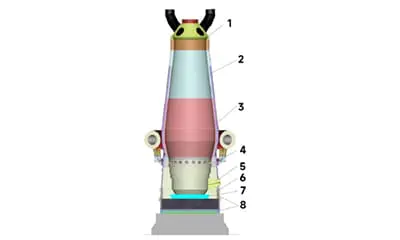
    Огнеупоры для футеровки доменных печей

    Огнеупорная смесь для футеровки доменных печей

    Номер
    1 Износостойкая торкрет-масса
    2 Смесь огнеупорная бетонная арматурная корундовая со стальным волокном
    3 Смесь бетонная карбидокремниевая со стальным волокном
    4 Ремонтная композитная смесь из электрокорунда, SiC и SiO2
    5 Противоэрозионная бетонная смесь
    6 Sialon композитная смесь
    7 Sialon  керамика
    8 Саморастекающийся бетон


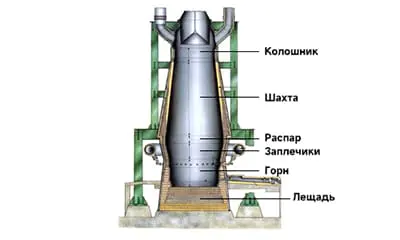
    Огнеупорный кирпич для футеровки доменных печей

    Колошник Высокоглиноземистый кирпич
    Шахта Верхняя и средняя части: шамотный кирпич, высокоглиноземистый кирпич;
    Нижняя часть: корундовый кирпич, карбидокремневый кирпич и углеродистый кирпич.
    Распар Шамотный кирпич, высокоглиноземистый кирпич, корундовый кирпич, карбидокремневый кирпич и углеродистый кирпич.
    Заплечики Высокоглиноземистый кирпич, корундовый кирпич, углеродистый кирпич, графитовы й кирпич, полуграфитовый кирпич.
    Горн и лещадь углеродистый кирпич

    Способ изготовления мулитового кирпича

    В настоящее время муллитовый кирпич производится мокрым способом.
    Основным сырьем являются каолин, гранулы полистирола (например, гранулы пенополистирола), муллитовый клинкер, опилки и т.д.
    Процесс включает в себя смешивание сырья с водой, экструдирование кирпичной заготовки с влажностью около 36% с помощью грязевого экструдера, сушку кирпичной заготовки в течение 5-6 дней до влажности около 17%, затем сушку до влажности около 3% и обжиг.
    Этот метод приводит к неравномерной усадке в 6 процентов от общего объема после обжига, так что приходится обрезать шесть сторон кирпичного тела для достижения заранее заданных размеров.

    Недостатки этого способа производства заключаются в следующем:
    Во-первых, большое количество добавляемой воды, длительный производственный цикл и низкая эффективность, так как на теневую сушку сильно влияют погодные условия;
    Во-вторых, гранулы полистирола в процессе обжига выделяют вредные летучие компоненты (похожие на горящий пластик);
    В-третьих, себестоимость производства высока, а для получения кирпичей нужного размера необходимо обрезать черновую кирпичную заготовку после обжига, а из 1,6 тонны материала получается всего около 1 тонны готового продукта, что приводит к определенному количеству отходов.


    Футеровочная смесь для индукционных печей

    Несколько видов футеровочных смесей для футеровки индуктора, которые производит наш завод:

    • Виброуплотняемый материал для футеровки индукционных тигельных печей производства компании. Представляет собой готовую сухую смесь чистого микрокристаллического кварца с добавлением оксида бора B2O3 или H3BO3.
    • Огнеупорная самотвердеющая цементная масса с высоким содержанием Al2O3 для обмазки индукторов индукционных печей. Масса защищает индуктор от возможных протечек расплава сквозь слой футеровки, а также образует ровную поверхность скольжения между индуктором и изоляционным миканитом.
    • Шпинелеобразующая футеровочная масса, которая применяется при индукционной плавке сталей и хромосодержащих чугунов. Подходит для применения в условиях, где продолжительная выдержка при температурах выше 1700 °С не требуется.
    Смеси MgO, % Al2O3, % CaO, % SiO2, % Насыпная плотность г/см3 Фракция Рабочая температура
    кварцевая 98 1.9~2.2 0~6 1650
    магнезиальная ≥96 <1.5 <2 2.85~2.9 0~10 1800
    алюмомагниевая шпинель 11~32 65~88 1 1 2.95~3.15 0~6 1800
    корундовая 90 2.95~3.15 0~6 1800
    муллитовая >80 <16 2.6 0~6 1400
    магниево-алюминиевая шпинель 75 22 3.05 0~6 1800

    Выбор футеровочной смеси зависит от конкретных условий и требований к футеровке. Пожалуйста, свяжитесь с нами для получения подробной информации и цен!

      Заинтересованы в наших продуктах?

      Оставьте сообщение в форме ниже. Мы ответим вам в течение 6 часов.

      *Имя:

      *Электронная почта:

      Телефон:

      Страна:

      *Ваш запрос:

      *Мы уважаем Вашу конфиденциальность и не можем передавать Вашу личную информацию с другими организациями.

      Основные отличия реактивного и табулярного глинозёма

      Основные отличия реактивного и табулярного глинозёма:

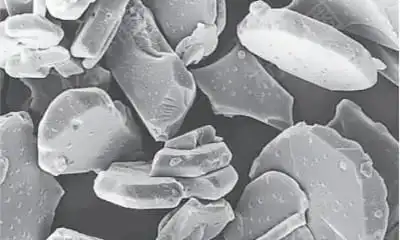
      • Зерновой состав. Реактивный глинозем характеризуется максимальным средним медианным диаметром 10 мкм, при этом коэффициент полидисперсности составляет 4,8 и максимальное содержание частиц около 16 мкм. Табулярный глинозем представляет собой полидисперсную систему с максимальным значением коэффициента 5,8, медианным диаметром 3 мкм и максимальной концентрацией частиц 2,8–4 мкм.
      • ПрименениеРеактивный глинозем используется в производстве премиальных огнеупоров. Табулярный глинозем применяется для плавки сталей, выпуска цементов и керамики, в литейной и нефтехимической промышленности.

      Пролетный сифон

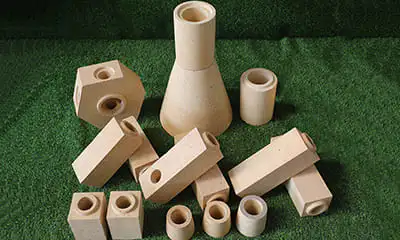
      Пролетный сифон является частью для разливки стали, является пустотелый кирпич.

      Пролетный сифон

      Пролетный сифон обычно используется в нижней отливки стали методом литья, когда сталь из стального резервуара в форму слитка приток, должен пройти через пролетный кирпич, из-за высокой температуры стали, оказывает ударное воздействие на пролетный кирпич, вызывая локальное отслоение. В то же время расплавленная сталь взаимодействует с текучим кирпичом. Продукты, образующиеся в результате реакции между ними, включают в воду стали влияет на качество слитка.

      Причины, влияющие на чистоту стали, делятся на две основные категории: одна связана с процессом выплавки стали, например, с процессом плавки и раскисления. Во-вторых, это связано с огнеупорными материалами, используемыми в сталелитейном производстве, такими как пролетный сифон, стакан, сифонные трубы и так далее.

      • После контакта с расплавленной сталью поверхностные отверстия шамотных огнеупорных кирпичей становятся больше, а их организация более рыхлой, поверхностные отверстия муллитовых кирпичей маленькие, а их организация более плотная; поверхностная организация муллитовых кирпичей имеет игольчатую кристаллическую сложную поперечную структуру.
      • После реакции с расплавленной сталью содержание элементов Al на поверхности матрицы шамотного кирпича составляет 12,65%, в то время как содержание элементов Al на поверхности муллитовой матрицы достигает 32,81%. Муллитовые кирпичи с большей вероятностью образуют плотный оксидный слой, препятствующий дальнейшей эрозии стали.
      • Гноящиеся трещиныв глиняных кирпичах появились, в основном из-за высокого содержания элемента Si, содержающийся в шамотных кирпичах и существования определенного количества элемента K, жидкая фаза вязкость уменьшается, подвижность увеличивается, прочность при высокой температуре быстро снижается.

      Отличие графитового электрода от угольного

      Углеродный электрод на антрацитовом угле и металлургическом коксе в качестве основного сырья (иногда добавляется небольшое количество природного графита или графитированного дробленого) производит проводящий материал. Удельное сопротивление угольного электрода в 2 ~ 3 раза больше, чем графитового электрода, прочность на сжатие при комнатной температуре больше, чем у графитового электрода, но теплопроводность и стойкость к окислению не такие хорошие, как у графитового электрода. Поскольку основным сырьем является антрацитовый уголь и металлургический кокс с высоким содержанием золы, зольность угольного электрода обычно составляет 6 ~ 10 %.

      Угольный электрод подходит для использования в средних и малых электропечах и ферросплавных печах для выплавки некоторых распространенных видов электростали и ферросплавов. Угольный электрод не подходит для выплавки высококачественной легированной стали из-за высокой зольности. Сырье для угольного электрода легко поддается обработке, при производстве не требуется графитирования, а стоимость продукта намного ниже, чем у графитированного электрода. Продукт обжигается, а затем подвергается механической обработке. Механическая обработка включает в себя точение поверхностей и резьбовых отверстий на обоих концах, а также точение стыков для соединения двух изделий. Для лучшего соединения двух электродов с каждой тонной готовой продукции поставляется несколько килограммов углеродной пасты, изготовленной из графитового порошка, патоки и воды, которая наносится на стыковые отверстия при соединении изделий.

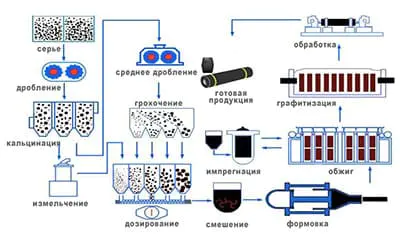
      Графитовый электрод – это высокотемпературный и устойчивый к окислению проводящий материал, получаемый в результате ряда процессов, таких как дробление, смешивание и замешивание, формовка, обжиг, пропитка, графитизация и механическая обработка, с использованием нефтяного кокса в качестве заполнителя и угольной смолы в качестве связующего.

      Графитовый электрод обладает хорошими электрическими свойствами и химической стабильностью, высокой механической прочностью при высокой температуре, низким содержанием примесей и хорошей виброустойчивостью. Он является хорошим проводником тепла и электричества.

      Широко используется в сталеплавильных электродуговых печах, рафинировочных печах, производстве ферросплавов, промышленного кремния, желтого фосфора, корунда и других минеральных нагревателей и других плавильных печах, использующих электрическую дугу для создания высокой температуры.

      В соответствии с различной мощностью и током при использовании, используя различные сырьевые материалы и производственный процесс производства, может быть разделена на обычной мощности графитовый электрод, высокой мощности графитовый электрод, ультра-высокой мощности графитовый электрод. В соответствии с различными диаметрами электродов, существуют различные спецификации от φ75 до 800 мм.

      Процесс производства графитовых электродов


      Графитовые электроды являются ключевым компонентом в производстве стали в электродуговых печах и других промышленных/гражданских областях. Они изготавливаются из графитового материала высокой чистоты с хорошей электропроводностью и высокой температурной стабильностью, способностью выдерживать большие токи и высокие температуры. Мы производим оба две части, которые составляют полный графитовый электрод: корпус и ниппель.

      Графитовый электрод UHP, производимый компанией Rongsheng, является незаменимым проводящим и теплопроводящим материалом для зеленого производства стали в электродуговой печи, что делает его лучше доменного производства стали с точки зрения защиты окружающей среды, энергосбережения и сокращения выбросов, и является основным направлением развития энергосбережения и сокращения выбросов в мировой металлургической промышленности.

      Производственный процесс

      К ним относятся дробление, кальцинация, измельчение, среднее дробление, грохочение, дозирование, смешивание, формовка, обжиг, импрегнация, обжиг, графитизация и механическая обработка. Основным сырьем для производства графитовых электродов является нефтяной кокс и игольчатый кокс. Производители используют различные соотношения этих двух видов сырья для получения графитовых электродов разного качества. Постоянное повышение энергоэффективности и сокращение выбросов при производстве графитовых электродов, например, совершенствование процессов обжига и графитирования, может привести к дальнейшему снижению энергопотребления и выбросов в процессе производства.


      Что такое прямо-связанный магнезитохромитовый кирпич?


      Огнеупорные изделия с магнезитом и магниево-хромовой шпинелью в качестве основной кристаллической фазы непосредственно объединены (твердое объединение). Продукция обладает такими характеристиками, как высокая механическая прочность при высокой температуре, хорошая шлакоустойчивость, сильное проникновение окислительно-стойкого железа и стабильность объема при высокой температуре.

      Магнезитохромитовые кирпичи также могут быть изготовлены из синтетических материалов совместного спекания благодаря эффекту разрыхления, вызванному расширением оксидов железа при их реакции с образованием шпинели. Кроме того, существуют необожженные магнезитохромитовые кирпичи, например, необожженные магнезитохромитовые кирпичи, скрепленные растворами неорганических солей магния. Процесс производства необожженного магнезитохромитового кирпича прост, недорог, термическая стабильность также хороша, но высокотемпературная прочность намного меньше, чем у спеченного кирпича. В конце 50-х годов прошлого века была разработана так называемая «прямо-связанный» магнезитохромитовый кирпич. Этот кирпич характеризуется чистым сырьем, высокой температурой обжига, магнезит, шпинель и другие высокотемпературные фазы непосредственно объединены, силикат и другие низкоплавкие фазы отдельно распределены, поэтому значительно улучшается высокотемпературная прочность кирпича и сопротивление шлака.

      Тонкие порошки, полученные совместным измельчением хромовой руды и магниевого песка, с крупными частицами магниевого песка в качестве серья нового метода изготовления магнезитохромитового кирпича, Магнезитохромитовые кирпичи, изготовленные этим методом, имеют низкую пористость, более высокую прочность на сжатие, температуру размягчения под нагрузкой и прочность на изгиб по сравнению с обычными магнезитохромитовыми кирпичами. Синтетический магниево-хромовый песок изготовлен из хромовой руды-магнезитового порошка, спрессованного в заготовку и прокаленного при высокой температуре. Магнезитохромитовый кирпич, изготовленный из этого песка, его шлакоустойчивость и высокотемпературная прочность лучше, чем у других  магнезитохромитовых кирпичей.

      Кроме того, существуют плавленые магнезитохромитовые кирпичи, полученные путем прямого литья плавленых магниево-хромовых материалов в электрических печах, а также плавленые магнезитохромитовые кирпичи, полученные путем плавления магниево-хромовых материалов в соответствии с процессом производства кирпича, например, плавленые зерна и затем комбинированные магнезитохромитовые кирпичи.

      Магнезитохромитовые кирпич в основном используется в металлургической промышленности, например, для кладки свода матеренских печей, свода электропечей, печей для рафинирования и различных печей для выплавки цветных металлов.

      Высокотемпературная часть стенки печи сверхмощной электропечи выполнена из плавленого магнезитохромитового кирпича, высокоэрозионная зона печи внепечного рафинирования – из магнезитохромитового кирпича из синтетических материалов, а высокоэрозионная зона печи плавки цветных металлов – из плавленого магнезитохромитового кирпича и магнезитохромитового кирпича из синтетических материалов.

      Кроме того, магниево-хромовые кирпичи используются в обжиговой ленте вращающихся печей для обжига цемента и в теплоаккумулирующей камере печей для обжига стекла.


      футеровочная смесь для футеровки индуктора

      Наш завод производит следующие набивные массы для индукционных печей:

      Смеси MgO, % Al2O3, % CaO, % SiO2, % Насыпная плотность г/см3 Фракция Рабочая температура
      кварцевая 98 1.9~2.2 0~6 1650
      магнезиальная ≥96 <1.5 <2 2.85~2.9 0~10 1800
      алюмомагниевая шпинель 11~32 65~88 1 1 2.95~3.15 0~6 1800
      корундовая 90 2.95~3.15 0~6 1800
      муллитовая >80 <16 2.6 0~6 1400
      магниево-алюминиевая шпинель 75 22 3.05 0~6 1800

      Наши набивные массы предназначены для индукционных печей, используемых при плавке:
      1. Высоколегированных сталей всех марок (включая никельсодержащие стали)
      2. Чугунов
      3. Алюминия и алюминиевых сплавов
      4. Прочих цветных металлов

      Также мы производим ремонтные смеси для индукционных печей.


      Как выбрать набивную массу для индукционной печи ?

      Наш завод производит набивные массы для индукционных печей по своей природе подразделяется на нейтральную, кислотную, и щелочную.


      Как выбрать?

      1. Для стали/чугуна: Основные магнезиальные массы
      2. Для алюминия: Кислые кварцитовые или нейтральные корундовые
      3. Для ремонта: Быстроспекающиеся смеси с SiC

      Основное различие между нейтральными, кислотными и щелочными футеровочными смесями для индукционных печей заключается в их химическом составе и физических свойствах.

      Нейтральные футеровочные смеси обычно основными по химическому составу обозначает оксиды или карбиды, не включая кислотные или щелочные составы.
      Нейтральные футеровочные материалы имеют высокую температуру плавления и хорошую электропроводность и подходят для использования в высокотемпературных процессах плавления в индукционных печах. К распространенным нейтральным футеровочным смесям относятся оксид алюминия, карбид кремния и оксид циркония.

      Корундовая сухая набивная масса обладает высокой термостойкостью, отличной шлакоустойчивостью, не влияет на качество стали, имеет короткое время монтажа и не требует предварительного обжига при установке. Благодаря этим характеристикам она широко применяется в выплавке различных легированных сталей.

      Шпинель магнезиально-глиноземистая демонстрирует превосходную устойчивость к проникновению шлака. Добавление электроплавленного магнезита в корундовый материал для in-situ образования магнезиально-глиноземистой шпинели позволяет снизить проникновение чугуна или шлака в огнеупорный материал, значительно повышая его шлакостойкость.

      В процессе эксплуатации глиноземисто-магнезиальных материалов происходит вторичная реакция образования шпинели, которая эффективно предотвращает растрескивание футеровки. Применение глиноземисто-магнезиальных набивных масс для футеровки позволяет:

      • Уменьшить термическое растрескивание футеровочного материала
      • Снизить образование микротрещин в материале

      Кислотные футеровочные смеси обычно относятся к огнеупорным материалам с сильными кислотными свойствами, таким как диоксид кремния, триоксид железа и т. д. Кислотные футеровочные смеси склонны к образованию кислотных оксидов при высоких температурах, которые реагируют со щелочными оксидами в печи, образуя расплавленный стеклообразный материал, способствующий адсорбции и иммобилизации оксидов металлов, что позволяет достичь цели плавки и рафинирования.

      Щелочные футеровочные смеси. Основные компоненты щелочной набивной массы — основные оксиды. В настоящее время широко используются магнезиальные материалы, которые обладают отличной стойкостью к коррозии, высокой температурой плавления, высокой температурой размягчения под нагрузкой, а также не вступают в реакцию с основными шлаками или щелочными расплавами. Они подходят только для индукционных печей малой емкости.

      При эксплуатации индукционных печей нейтральные футеровочные смеси в основном используются для высокотемпературной плавки и защиты поверхности расплава, в то время как кислотные футеровочные смеси используются для снижения щелочности шлака и улучшения рафинирования металла.

      Требуется детальная спецификация для вашего типа печи/сплава?

      ► Полный комплект технических карт доступен по запросу

        Заинтересованы в наших продуктах?

        Оставьте сообщение в форме ниже. Мы ответим вам в течение 6 часов.

        *Имя:

        *Электронная почта:

        Телефон:

        Страна:

        *Ваш запрос:

        *Мы уважаем Вашу конфиденциальность и не можем передавать Вашу личную информацию с другими организациями.